日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
成形から充填まで ガラスびん検査の6つのチェックポイント
ガラス瓶は見落としがちな失敗をする可能性があります。ネックにヘアラインのひび割れ。口の中の欠けは、クロージャーが取り付けられている場合にのみ表示されます。ボトルをライトボックスにかざすまで影のように見えるモールドの継ぎ目。このような欠陥は成形ラインで気づかれずに放置され、後で充填または梱包の段階になって初めて明らかになることがあり、その修正にはよりコストがかかる場合があります。
これらの段階の間にあるのは、単一の検査ではなく、生産および梱包のルートに沿って配置される一連の検査です。各チェックには異なる目的があります。次の順序は、HYT Packaging で使用される検査プロセスと、ガラス容器メーカーで見られる一般的な品質管理慣行を反映しています。手動による目視検査、自動機械検査、光補助検査、強度および性能検査、梱包前検査、出荷前の梱包済みカートンの再検査です。
個々のチェックと同じくらい順序も重要です。外観検査と寸法検査は、ボトルが生産中に移動している間に行われます。強度試験はサンプルに対して行われます。装飾は表面処理後に評価されます。ボトルの梱包後にカートン検査が行われます。ボトルはある段階を通過しても、別の段階で不合格になる可能性があるため、後の検査で見逃されたすべての欠陥が特定されると仮定して、検査を省略すべきではありません。
合格基準は品質管理システムの重要な部分です。関係者は、誰が基準を定義するか、どの許容値が適用されるか、およびどの承認サンプルが参照として機能するかについて合意する必要があります。ほとんどのプロジェクトでは、ツールや生産を開始する前に、これらの要件を注文仕様書に文書化する必要があります。後から変更を加えると、開発コストが増加し、納品スケジュールに影響を与える可能性があります。
 1. 手動検査
訓練された目、今も機械のそばで働いています
手作業による検査は、依然としてガラス瓶の品質管理の重要な部分を占めています。カメラ検査システムやレーザーゲージを備えた工場でも、検査員はコンベアの終点でボトルを個別に検査します。欠陥の中には、特定の角度でのみ見える傷、肩のわずかな凹凸、完全に除去されていない金型の継ぎ目など、固定された検出ルールでは特定することが難しいものがあります。
検査は、口、首、肩、体、付け根の 5 つの主要な領域に焦点を当てます。各領域には異なる潜在的な欠陥があります。口が丸くないと、クロージャーが正しく取り付けられなくなる可能性があります。ネック周りの欠けは、充填中に亀裂に発展する可能性があります。ベースが変形すると、パレット上や充填ラインの送り込み時にボトルが不安定になる場合があります。検査官は、各ボトルが仕様で定義されている物理的および機能的要件を満たしているかどうかを評価します。
手動検査は、自動化された機器では完全に代替できないレベルの判断も提供します。同じボトルのデザインを長期間にわたって扱う経験豊富な検査員は、不合格統計に表示される前に変更を認識できます。これらには、ガラスを通る光の透過率の違い、操作特性の変化、ショルダー形状の微妙な変化などが含まれる場合があります。このような観察結果は、必ずしも正式な管理計画に現れるとは限りませんが、進行中の生産上の問題を特定するのに役立ちます。
この段階は、書かれた仕様が完成したボトルの実際の外観と一致するかどうかを検証するのにも役立ちます。図面ではチップの許容サイズを定義できますが、完成したボトル上でそのチップがどの程度見えるかを完全に示すことはできません。検査官と顧客は、物理サンプルを一緒に検査し、合意された外観基準を確認することで、これをより効果的に評価できます。
何がキャッチされるか:目に見える外観および製造上の欠陥。承認されたサンプルおよび合意された製品仕様に照らして評価されます。
2. 自動機械検査
ラインの速度での一貫性
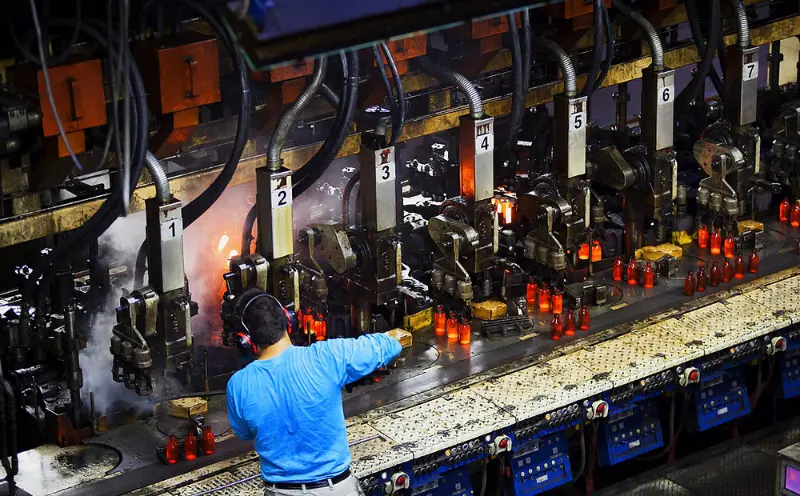
手動検査では人間による判断が可能ですが、自動機械検査では再現性が得られます。カメラおよびセンサー ステーションは、寸法公差、口の仕上げ、側壁および底部の欠陥、亀裂、形成の凹凸など、構成された特徴を検査します。各ボトルは、生産工程全体を通じて同じ検出しきい値に対して評価されます。
欠陥のあるボトルは通常、自動的に拒否され、次の生産段階に移る前にコンベアから迂回されます。これにより、欠陥のあるガラス容器が梱包エリアに到達し、ボトルにひびが入って隣のボトルや周囲のカートンが損傷する可能性を防ぐことができます。
ただし、検査機の検出能力は、センサー、アルゴリズム、構成によって異なります。定義された検出パラメータ外の欠陥はシステムを通過する可能性がありますが、過度に厳密な設定は不必要な拒否につながる可能性があります。このため、機械検査は、考えられるすべての欠陥が特定されることを保証するものではなく、制御されたスクリーニングプロセスとして最もよく理解されています。
生産ラインでは、ボトルのさまざまな特性をカバーするために複数の検査ステーションを使用する場合があります。これらを組み合わせた有効性は、やはり機器の能力、検出感度、ライン構成に依存します。その結果、同様の検査プロセスを使用する 2 つの工場で、異なる検出結果と不合格結果が得られる可能性があります。
何がキャッチされるか:生産速度での寸法および構造の欠陥を、事前に定義された機械検出しきい値に対して評価します。
3. 光支援による視覚検査
ライトボックスで何が見えるようになるのか
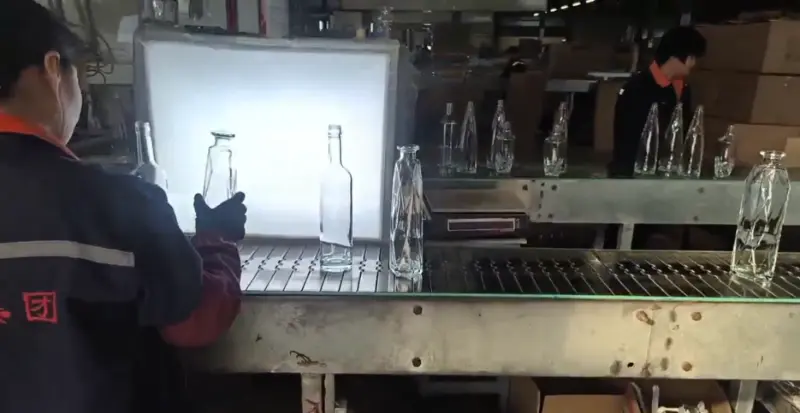
一部のガラス欠陥は、照明を制御すると識別しやすくなります。透明なボトルを明るい背景にかざすと、通常の工場照明では見えにくい特徴がより明確になります。これらには、ガラス壁内の気泡、小石や異物、底部から伸びる微細な亀裂、不均一なガラスの分布、完成したボトルの外観に影響を及ぼす可能性のある表面のうねりが含まれます。
検査方法は十分に確立されていますが、使用目的に応じて合格基準を定義する必要があります。バブルのサイズ、量、場所、インクルージョンの種類、および可視性のしきい値はプロジェクトによって異なる場合があります。たとえば、透明な表面で目立つ欠陥など。ガラスの酒瓶スプレー着色、フロスティング、または彫刻された装飾が施されたボトルでは、目立たなくなる場合があります。
光補助検査にも限界があります。ガラス壁の奥深くにある欠陥、または視野角と平行に並んでいる欠陥は、依然として検出が難しい場合があります。これらの欠陥が特定のリスクを引き起こす場合、追加の機械検査または破壊的なサンプル検査が必要になる場合があります。
このため、合格基準は、完全な透明性に対する非現実的な期待ではなく、検査方法で実際に検証できる内容に基づく必要があります。目視検査で一貫して確認できない要件は、製品の受け入れ時に意見の相違の原因となる可能性があります。
何がキャッチされるか:明瞭度、透明度、内部包有物、および表面品質は、文書化された制限に対して制御された照明の下で評価されます。
4. 強度および性能試験
ボトルが生き残るかどうか ボトルが満たされた後はどうなるか
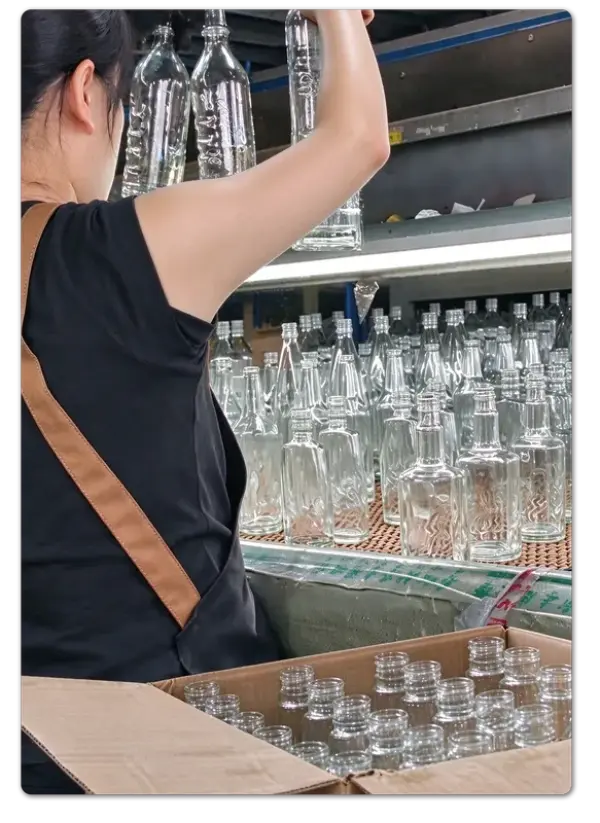
外観はガラス瓶の品質の一部にすぎません。一見正しく見えるボトルでも、キャッピングヘッドの下、低温殺菌器の内部、または積み重ねられたケースの底で破損したボトルは、依然としてその意図された用途には適していません。性能テストは、製品が充填および流通段階に到達する前に、これらのリスクを評価するのに役立ちます。
テスト中、定義されたサンプルは、指定された機械的負荷、内部圧力、または温度変化にさらされます。次に、その結果が、ボトルのデザインとその使用目的に対して確立された合格基準と比較されます。
4 つのテスト カテゴリは多くの一般的な要件をカバーしますが、アプリケーションが要求する場合は追加のメソッドが含まれる場合があります。
| 試験方法 | テストで測定されるもの |
|---|---|
| 垂直荷重または圧縮試験 | 定義されたテスト条件下でボトルがどれだけの下向きの力に耐えられるか。 |
| 内圧試験 | 内圧に対する耐性、特に加圧された内容物を保持することを目的としたボトルの場合。 |
| 熱衝撃試験 | 指定された試験条件下での急激な温度変化に対する耐性。 |
| その他の指定性能試験 | 注文時に定義される追加の機械要件またはアプリケーション固有の要件。 |
試験方法の選択は、ボトルの設計、ガラスの仕様、意図された用途、および適用される合格基準によって異なります。すべてのボトルに同じテストの組み合わせが必要なわけではありません。
テスト結果は、生産バッチ内のすべてのボトルを自動的に認証するのではなく、検査されたサンプルに適用されます。サンプルのサイズと選択はテスト方法の重要な部分です。合格サンプルは製造プロセスとテストされた製品に関する情報を提供しますが、ロット内のすべてのユニットが個別にテストされたことを証明するものとして解釈されるべきではありません。したがって、テストレポートでは、サンプルとテストが実行された条件を特定する必要があります。
 強度試験と硬度測定を区別することも重要です。これらの方法では、異なる装置が使用され、異なる特性が評価されます。硬度の結果は機械的強度試験の代わりとして扱うことはできず、検査報告書には実際に使用された方法が記載されている必要があります。
何がキャッチされるか:機械的および熱的性能の問題。アプリケーション固有のテスト基準に照らして、定義されたサンプルで測定されます。
5.梱包前検査
カートンを閉じる前の最後の確認
生産工程上一方通行に近い梱包となります。ボトルが数えられ、整理され、保護され、カートン内に密封されると、欠陥の特定はさらに複雑になります。カートンを再度開け、数量を調整し、パレットを再構築する必要がある場合があります。梱包前検査は、不適合製品がこの段階に至るのを防ぐのに役立ちます。
検査には、外観、製品仕様、数量、および該当する場合は表面装飾の品質が含まれます。
装飾ガラス瓶の場合、検査チェックリストには次の追加項目が含まれます。
- ロゴの位置とプリントの登録
- 生産工程全体にわたる色の一貫性
- コーティングの外観と被覆率
- 表面加飾品質
- 注文時に合意されたその他の装飾仕様
承認されたデザインと品質基準が一致する必要があるため、装飾は検査プロセスの重要な部分です。印刷、つや消し、スプレー着色、彫刻は通常、製品開発時に指定されます。表面処理が承認された設計の一部になったら、その外観と該当する公差も合格基準に含める必要があります。
視覚的には承認されていても公差が文書化されていない装飾リファレンスは、最終検査時に不一致の原因となる可能性があります。色、位置、範囲、および許容可能な外観を事前に文書化すると、検査プロセスの一貫性が高まります。
梱包自体もチェックの一部です。仕切り、保護インサート、およびカートンの構成によって、輸送中のボトルの動きやボトル間の接触がどの程度保護されるかが決まります。梱包テーブルでの検査に合格したカートンであっても、その内部構造が十分な保護を提供していない場合、輸送による損傷を受けやすい可能性があります。
何がキャッチされるか:カートンを密封する前の製品の適合性、装飾の品質、数量、および梱包の準備状態。
6. 出荷前検査
 カートンを再度開けてカートンを確認する
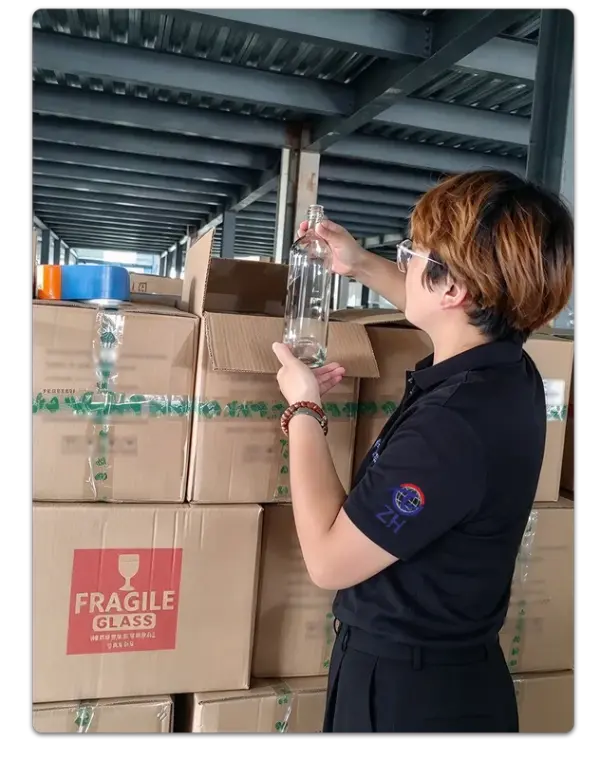
出荷前検査は、以前の品質検査にすでに合格した製品を検査する 2 番目の機会を提供します。選択されたカートンは、合意されたサンプリング計画に従って開封されます。中身のボトルは、外観、目に見える欠陥、製品の仕様、装飾の品質が再検査されます。検査員は梱包配置も検査して、ボトルが適切に配置され、保護されていることを確認します。
製品を本来の製造状態ではなく、実際の出荷状態で評価する検査段階です。これにより、以前の製造検査では存在しなかった可能性のある取り扱い上の損傷、梱包ミス、積載関連の問題を特定できます。
開封されるカートンの数は、注文要件、出荷量、製品価値、および合意されたサンプリング計画によって異なります。プロジェクトごとに異なるサンプリング レベルが使用される場合があります。重要なのは、出荷の承認または拒否が主観的な判断ではなく文書化された要件によって裏付けられるように、検査方法と合格基準が事前に合意され、一貫して適用されることです。
その結果、商品がすでに梱包され、ラベルが貼られ、積み重ねられ、積み込みを待っているときに追加の制御ポイントが得られます。
何がキャッチされるか:梱包された製品と梱包状態は、積み込み前に合意されたサンプリング計画と照らし合わせて再確認されます。
検査の焦点:出荷前に、選択した梱包済み製品、カートンの状態、保護梱包を再確認します。
6 つのチェック、1 つのシステム
充填ラインに到達したボトルは6種類の検査を通過
検査ごとに異なる質問に答えます。ボトルは正しく見えますか?寸法は公差内ですか?ガラスは光学的にきれいですか?意図された使用条件に耐えることができますか?装飾は承認されたデザインと一致していますか?梱包中に製品は保護されたままですか?
これらすべての要件を単一のステージでカバーすることはできず、検査ステージを相互に置き換えることはできません。ボトルがカートン内に密封されるまでに、製造上の欠陥を修正する機会はほとんど過ぎています。このため、製造プロセスの初期段階で実施される検査は、出荷前の最終チェックと同じくらい重要です。
システムの有効性は、明確に文書化された承認基準によって決まります。ガラス検査には、許容可能な気泡サイズ、型の継ぎ目の可視性、表面欠陥、およびサンプル内で許容される欠陥ボトルの数に関する実際的な決定が含まれます。これらの要件は、納品後に初めて話し合うのではなく、生産を開始する前に顧客とサプライヤーの間で合意される必要があります。
プロジェクト固有の検査基準を文書化し、承認された参照サンプルを保持するサプライヤーは、より一貫した品質基準を維持し、製品受け入れ時の意見の相違を減らすことができます。カスタマイズされた場合ガラスの酒瓶プロジェクトでは、ボトルの形状、ガラスの透明度、表面処理、装飾がすべて最終仕様の一部を形成する場合、これらの詳細が特に重要になります。
この検査体制は一メーカーに特有のものではありません。これは、ガラス容器業界全体で使用されている実践的なアプローチを反映しています。つまり、欠陥は製造のさまざまな段階で発生する可能性があり、さまざまな時点で検査を行うことで、1 回の最終検査では見逃される可能性のある問題を特定するのに役立ちます。
HYT パッケージングはこの多段階検査アプローチに従っており、検査の優先順位はボトルの設計、製造プロセス、および使用目的によって決まります。
ガラス瓶のサプライヤーを評価する顧客にとって、より有益な質問は、単に検査が何回実施されるかではなく、各検査に明確で文書化された合格基準があるかどうかです。曖昧な制限を持つ 6 つのチェックでは、特定の規格、定義されたサンプリング方法、および承認された参照サンプルによってサポートされる少数のチェックよりも保証が低くなります。
関連ニュース
- セラミック製ルースター ウイスキー デキャンタ ボトルがプレミアム スピリッツのパッケージに最適な理由
- 750ml アリゾナ ラウンド ガラス スピリット ボトルがプレミアム スピリッツの包装に最適な理由
- 新しいカスタム ウォッカ ガラス ボトル: 北米の蒸留酒ブランドの HYT パッケージング
- ハンドル付き 1.75L ガラス製リキュール ジャグが現代の飲料包装に賢い選択である理由
- HYT パッケージング、低炭素飲料ブランドをサポートする新しい軽量フリント グラス スピリッツ ボトル シリーズを発売
- バートップコルクを備えたロングネックベリッシマガラス酒ボトルはどのようにして飲料ブランドを高めることができるのか
メッセージを残してください

ニュースのおすすめ